机械荟萃山庄

 找回密码
 立即注册

QQ登录

只需一步,快速开始

搜索
热搜: 活动 交友 discuz
查看: 61|回复: 0

塑料件内螺纹成型

[复制链接]

3万

主题

3万

帖子

23万

积分

超级版主

Rank: 8Rank: 8

积分
233189
发表于 2026-9-28 18:25:15 | 显示全部楼层 |阅读模式
问


、

答


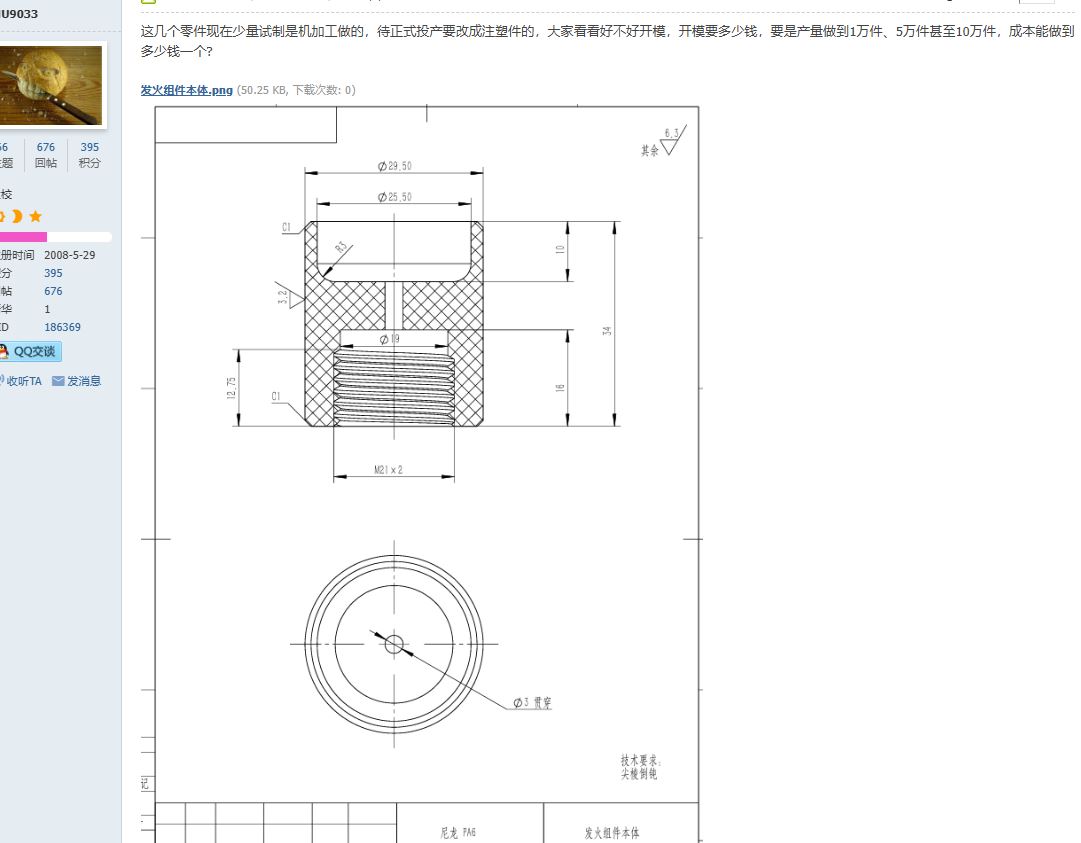
图纸中,本零件有内螺纹,而材质是尼龙PA6。
内螺纹强制脱模开模时利用塑料的弹性变形,将零件从螺纹型芯上直接拔出,无需旋转机构。其可行性需同时满足以下几个条件:
材料为软质塑料,而本零件的材质PA6 虽有一定弹性,但属于半结晶工程塑料,刚性高于 PP/PE,仅勉强可归为可强制脱模材料范畴。
牙型必须为圆弧牙型,不得为三角形、梯形或矩形牙型。本零件 M21×2 为标准公制三角形螺纹,不满足此条件。


螺纹牙型高度引起的伸长率不超过材料允许值。计算公式为:
伸长率 = (螺纹大径 − 螺纹小径) / 螺纹小径 × 100%
代入本零件数值:
伸长率 = (21 − 18.402) / 18.402 × 100% = 14.1%
PA6 强制脱模允许伸长率约为 9%(来源:注塑模具设计通用准则)。本零件 14.1% > 9%,超出允许极限。

所以本零件的内螺纹不适合注塑成型,应该使用嵌件注塑成型,将预制的黄铜螺纹螺母作为嵌件预先放入模具,注射 PA6 后螺母被塑料包裹固定,内螺纹由金属螺母提供。


回复

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|小黑屋|手机版|Archiver|机械荟萃山庄 ( 辽ICP备16011317号-1 )

GMT+8, 2026-10-10 12:15 , Processed in 0.061455 second(s), 19 queries , Gzip On.

Powered by Discuz! X3.4 Licensed

Copyright © 2001-2021, Tencent Cloud.

快速回复 返回顶部 返回列表