机械荟萃山庄

 找回密码
 立即注册

QQ登录

只需一步,快速开始

搜索
热搜: 活动 交友 discuz
查看: 242|回复: 1

无心磨再造大修后一切都变了

[复制链接]

2万

主题

3万

帖子

23万

积分

超级版主

Rank: 8Rank: 8

积分
231032
发表于 前天 19:24 | 显示全部楼层 |阅读模式


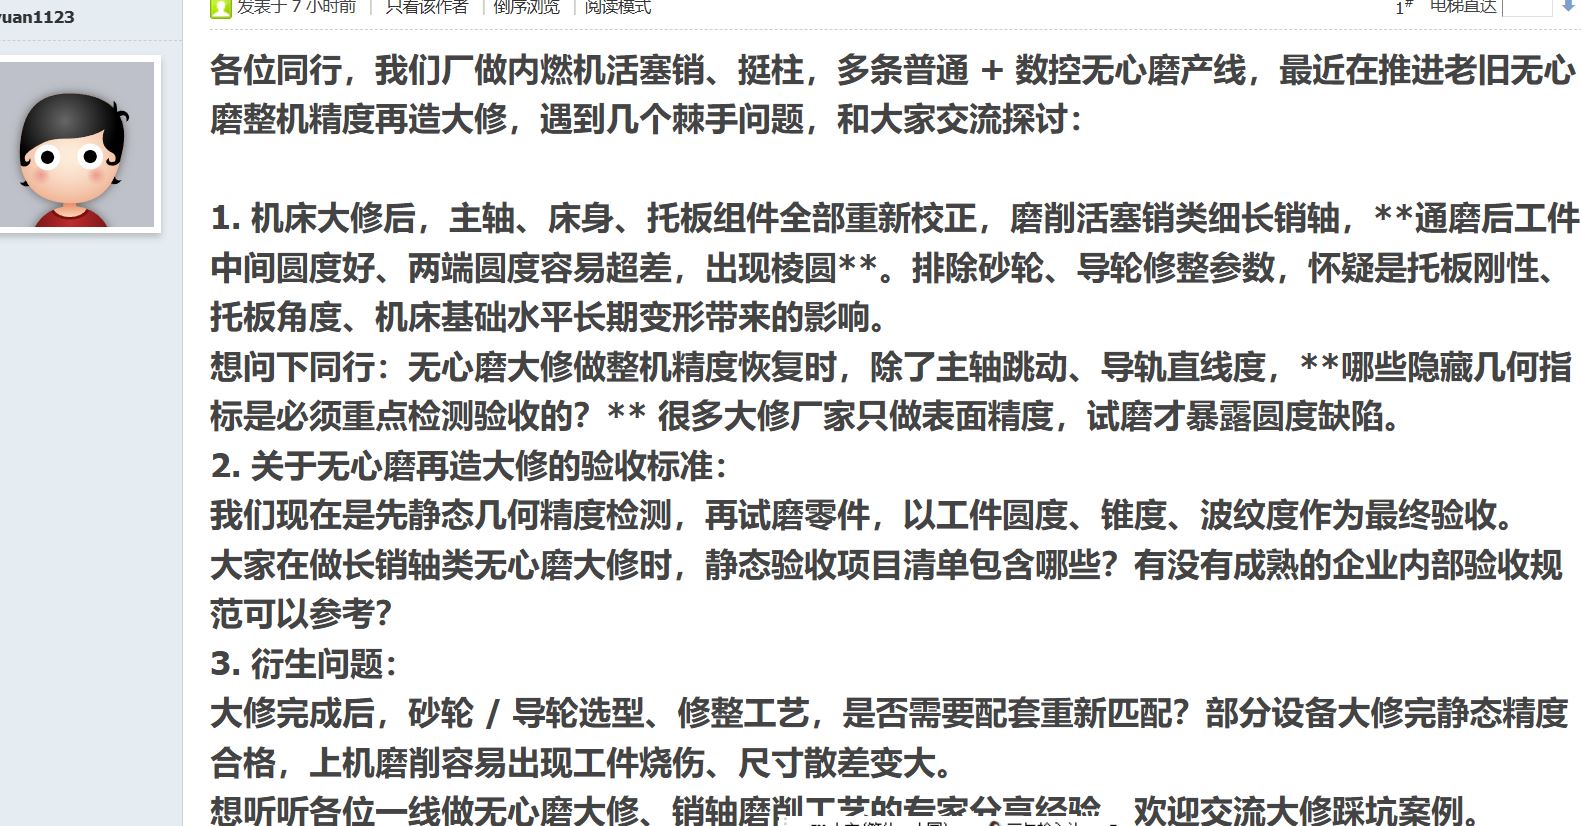
楼主遇到的工件两端圆度超差问题,除了机械结构校正,恰恰需要通过调整导轮修整角度、砂轮硬度来改善端部磨削的接触刚度与回转平稳性,配合托板参数优化,才能彻底解决。
整体而言,老旧无心磨的精度大修不能停留在 “几何复位” 的层面,必须从残余应力控制、动态刚性校验、工艺系统匹配三个维度形成闭环,才能实现稳定、可持续的精度再造。


细长销轴通磨过程中,工件中间段全程受托板连续支撑,磨削力作用下挠曲变形均匀,因此圆度稳定;而工件两端进出磨削区时,托板有效支撑长度逐步减小,支撑刚度出现阶跃式下降,端部工件在法向磨削力作用下发生让刀与微幅振动,最终形成棱圆(无心磨典型的 3 棱、5 棱误差,本质是工件回转定心失稳)。
大修仅完成了托板角度与水平位置的校正,未校验托板自身截面刚性、工作面磨损量,以及支撑长度与工件规格的匹配性;若托板厚度不足、工作面有不均匀磨损,磨削载荷下的挠度变形会在工件两端被放大,直接导致两端圆度超差。


静态校正的中心高、托板支撑角均为无载荷状态的几何值,实际磨削时,砂轮的法向力与切向力会使工件中心发生偏移。对于两端约束较弱的细长工件,端部的中心偏移量远大于中间段;若托板支撑角(工件中心相对砂轮 - 导轮中心连线的高度、托板工作面倾角)匹配不合理,工件端部回转动心持续偏移,就会稳定产生棱圆误差。


老旧机床床身的铸造内应力虽经多年自然释放,但大修过程中的导轨铲刮、部件重装、锁紧力变化会引入新的装配应力;同时机床基础经长期沉降,导轨全长的扭曲度、直线度会出现隐性不均匀变形。
静态几何检测通常仅采集有限测点,容易遗漏导轨两端的微变形;而在磨削载荷与主轴振动的激励下,导轨的微小扭曲会通过托板传递到工件两端,最终反映为圆度超差。


严格依据 GB/T 4681-2025 规定的检验项目,逐项检测砂轮主轴径向跳动 / 轴向窜动、导轮主轴回转精度、床身导轨直线度与扭曲度、托板支撑面直线度 / 平行度、砂轮与导轮中心高一致性等核心指标。
针对老旧机床大修,可在技术协议中约定几何精度不低于原出厂标准的 85%~90%,无需强制完全匹配新机公差。


试磨工件验证,标准规定的法定检验项目为圆度、圆柱度(锥度)、表面粗糙度;针对活塞销、挺柱这类精密细长销轴,可在协议中额外增加棱圆度、表面波纹度作为验收项。
试磨需在机床达到热平衡(空运转 1~2 小时)后进行,且覆盖日常生产的典型工件规格,避免冷态精度假象。


需抽检连续加工的批量工件(不少于 20 件),验证尺寸与形位精度的一致性;同时在空运转温升后复检关键几何精度,确认热变形、装配应力释放不会导致精度衰减,避免大修后短期精度快速劣化。

大修后机床的静态几何、动态特性均发生了本质变化,原有的砂轮、导轮参数与修整工艺才必须重新匹配验证。

砂轮(粒度、硬度、组织、结合剂)与导轮(硬度、表面形貌)是无心磨工艺系统的核心,其参数需要与主轴刚性、回转精度、托板定心能力一一对应。
大修后主轴动平衡精度、导轨刚性、托板支撑状态均与大修前不同,沿用旧参数会出现磨削负荷失配:例如主轴刚性提升后,原偏软砂轮易堵塞、钝化快;刚性下降则会加剧磨削振动,直接诱发棱圆、波纹度缺陷。


砂轮与导轮的修整参数(金刚石笔角度、单次进给量、光修次数、导轮修整导程),本质是补偿机床主轴跳动、导轨误差的工艺手段。
大修后主轴的回转误差轨迹、导轨的直线度特性均发生改变,原修整参数无法修出最优的工作面形貌,必须重新优化;比如主轴径向跳动变大时,需减小单次修整进给量、增加光修次数,才能保证砂轮工作面的真圆度。


回复

使用道具 举报

6

主题

499

帖子

1万

积分

论坛元老

Rank: 8Rank: 8

积分
11829
发表于 前天 22:40 | 显示全部楼层
搞不懂 这个吊毛为什么要自己搞。在无锡,走错路都能碰到能大修改造无心磨的人。
回复 支持 1 反对 0

使用道具 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

QQ|小黑屋|手机版|Archiver|机械荟萃山庄 ( 辽ICP备16011317号-1 )

GMT+8, 2026-9-22 04:00 , Processed in 0.088736 second(s), 20 queries , Gzip On.

Powered by Discuz! X3.4 Licensed

Copyright © 2001-2021, Tencent Cloud.

快速回复 返回顶部 返回列表